

Novità del settore
Casa / Novità / Novità del settore / Salta cordatrice: principio di funzionamento, lunghezza dell'avvolgimento e come scegliere
Casa / Novità / Novità del settore / Salta cordatrice: principio di funzionamento, lunghezza dell'avvolgimento e come scegliere
NOVITÀ


Salta cordatrice: principio di funzionamento, lunghezza dell'avvolgimento e come scegliere
2026-10-10
Un lotto di cavo robotico flessibile ritorna da un cliente perché il conduttore si attorciglia nella curva stretta dietro il connettore e i trefoli all'estremità spelata hanno già iniziato ad aprirsi. L'isolamento ha superato ogni test elettrico. Il direttore d'orchestra non lo fece. In casi come questo, la correzione solitamente inizia nella fase di cordatura piuttosto che nell’estrusore.
Una cordatrice salta è una cordatrice per conduttori che posa i singoli fili con un avvolgimento interrotto, periodicamente invertito, uno schema S-Z, invece di un'elica continua che corre in una direzione. Poiché la torsione si inverte a intervalli prestabiliti, il filo non accumula mai la stessa torsione accumulata da un avvolgimento concentrico convenzionale, quindi il conduttore finito rimane flessibile e prevedibile quando viene piegato, tagliato o crimpato.
Questa scelta del singolo processo cambia tre cose che un impianto di cavi effettivamente misura: raggio di curvatura minimo, stabilità dell'estremità di taglio e quanto il conduttore combatte la linea di estrusione a valle. Quello che segue riguarda come funziona il processo, dove genera il suo costo, cosa rientra nelle specifiche di acquisto e i difetti che compaiono quando una macchina è impostata in modo errato.
Che cos'è una macchina per cordatura saltata?
Una cordatrice con salto è meglio descritta come una cordatrice con controllo di inversione sincronizzato: l'hardware meccanico è vicino all'attrezzatura di cordatura standard, mentre lo schema di disposizione stesso viene creato mediante tempistica.
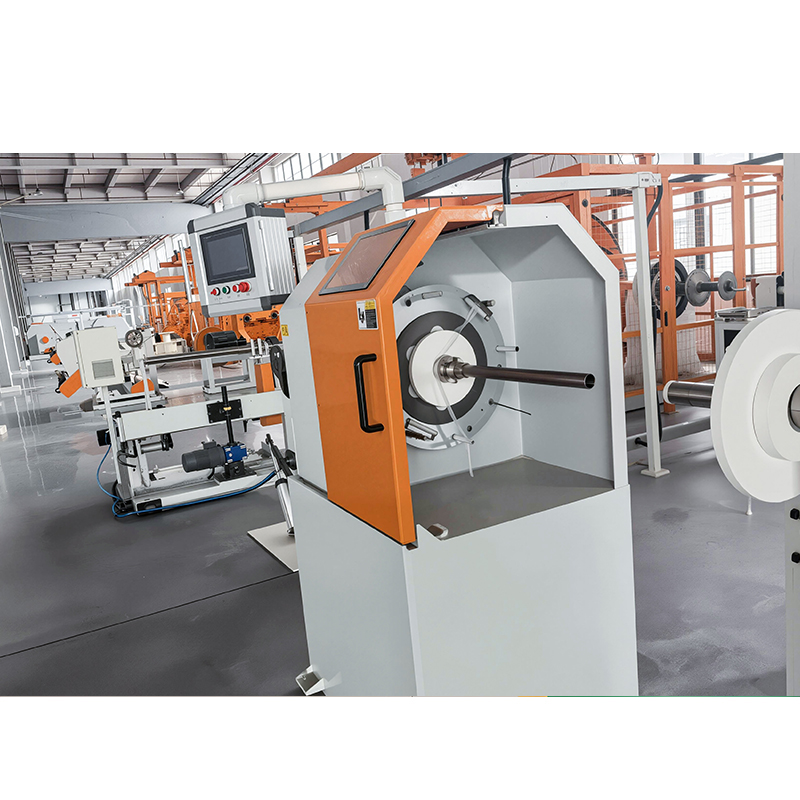
Sul lato della macchina troverete uno svolgitore, archi rotanti o un telaio rotante che trasporta le bobine di filo, una piastra di avvolgimento o matrice di formatura e un argano o avvolgitore di traino. La parte distintiva è la relazione di controllo tra la rotazione dell'arco e la velocità di riavvolgimento, poiché tale rapporto definisce la lunghezza dell'avvolgimento. Ruota gli archi più velocemente alla stessa velocità della linea e il lay si accorcia; fai scorrere la lenza più velocemente alla stessa velocità dell'arco e l'avvolgimento si allunga.
In uno skip lay, il controller fa avanzare gli archi per una determinata lunghezza del conduttore, li inverte per una lunghezza comparabile, quindi ripete. Il punto in cui cambia direzione è il punto di inversione e la sua spaziatura è l'impostazione più importante sulla macchina dopo la lunghezza di posa stessa. Gli intervalli di inversione generalmente sono compresi tra circa mezzo metro e tre metri, ma il valore corretto deriva sempre dal requisito di flessibilità del cavo finito, non da una costante fissa della macchina.
Un avvertimento pratico sulla terminologia: i fornitori utilizzano il termine “skip stranding” in modo approssimativo e alcuni cataloghi lo applicano a qualsiasi processo di posa alternata. Prima di confrontare i preventivi, confermare tre numeri per iscritto: lunghezza di stelo in ciascuna direzione, intervallo di inversione e velocità di prua raggiunta dalla macchina alla velocità della linea di lavoro. Il panoramica dei tipi di macchine cordatrici per cavi è un compagno utile se hai prima bisogno di un vocabolario più ampio.
Come si confronta il salto cordatura con altre costruzioni di conduttori
Saltare la cordatura è uno dei tre modi più comuni per costruire un conduttore a trefolo ed è la risposta giusta solo per una serie specifica di requisiti.
| Attributo | Salta l'incagliamento (S-Z). | Vero incaglio concentrico | Incagliamento a fascio |
| Modello di disposizione | S e Z alternati a intervalli fissi | Direzione singola continua, direzione dello strato invertita per strato | Direzione singola continua, senza strati definiti |
| Lunghezza di posa tipica | Più lungo, impostato in base alla direzione per adattarsi al raggio di curvatura | Stretto e strettamente controllato per strato | Breve, trattato come non critico |
| Flessibilità | Alto, con poca coppia di ripristino | Moderato | Alto, ma la rotondità ne soffre |
| Comportamento di fine corsa | I fili si tengono insieme con una minima torsione | Leggero srotolamento, spesso necessita di rilegatura o nastratura | Tende a svasarsi |
| Rotondità | Bene | Migliore | Più povero |
| Potenziale di velocità della linea | Alto, limitato dalla sincronizzazione inversa | Alto, limitato dalla velocità dell'arco | Il più alto |
| Utilizzo tipico | Cavi flessibili per robot, catene portacavi, saldatura, medicale e automobilistico | Cavo di alimentazione, aereo e di controllo | Cavi flessibili e piccolo filo di collegamento |
Dove i conduttori saltati guadagnano i loro costi
Skip-stranding si ripaga da solo ovunque un conduttore debba sopravvivere a piegature ripetute o debba essere terminato a mano sul campo, perché il lay fa il lavoro che altrimenti farebbero leganti e nastri.
- Braccio robotico e cavo per macchinari articolati, in cui il conduttore viene piegato migliaia di volte su un raggio ridotto.
- Cavo per catena portacavi (flessibilità continua) in macchine utensili e sistemi di movimentazione automatizzati.
- Cavi di saldatura e altri cavi trasportati a mano che vengono trascinati e avvolti quotidianamente.
- Conduttori di cablaggi automobilistici e di nuova energia, compresi gruppi di sbarre collettrici in rame e alluminio terminati e piegati durante l'assemblaggio.
- Cavi medici e per strumentazione in cui l'estremità spogliata deve rimanere ordinata senza guaina aggiuntiva.
Saltare l'incaglio non è universale. Un conduttore dati ad alta frequenza necessita di una disposizione stretta e stabile per mantenere la sua lunghezza elettrica e impedenza, mentre i conduttori aerei e di alimentazione si affidano all'equilibrio meccanico fornito dai veri strati concentrici. Quando un cliente specifica un'impedenza caratteristica stabile, una disposizione convenzionale è solitamente la risposta migliore.
Cinque parametri che decidono se Skip Stranding funziona
Cinque impostazioni controllano il risultato e la regolazione di una di esse modifica le altre.
- Disporre la lunghezza in ciascuna direzione. Troppo corto e il conduttore si irrigidisce e resiste alla flessione; troppo lungo e i fili si separano nella matrice di formatura. Partendo dal raggio minimo di curvatura il cavo finito deve sopravvivere e lavorare all'indietro.
- Tensione di pay-off per filo. La tensione irregolare è la causa principale più comune dell’ingabbiamento degli uccelli. Ogni bobina dovrebbe alimentare alla stessa tensione e la tensione dovrebbe essere misurata anziché giudicata in base alla sensazione.
- Sincronizzazione inversa. Il punto di inversione deve raggiungere la stessa lunghezza del conduttore ad ogni ciclo. Lo slittamento del cabestano, le cinghie usurate e l'accelerazione aggressiva spingono tutti i punti di inversione fuori posizione.
- Tensione di avvolgimento e traslazione. L'avvolgimento deve essere sufficientemente solido da mantenere chiuso il nastro ma sufficientemente leggero da non appiattire il conduttore. Una traversa mal impostata produce sezioni morbide e ondulate che compaiono solo dopo l'estrusione.
- Qualità del filo in entrata. La tolleranza del diametro, la finitura superficiale e la lubrificazione del disegno compaiono tutti nel risultato incagliato. Una posa che scorre in modo pulito su un lotto di cavi può creare una gabbia per uccelli sul successivo.
Specificare una macchina per la cordatura saltata: una lista di controllo per l'acquirente
Il modo più veloce per confrontare i preventivi è fissare prima il conduttore e lasciare che la macchina lo segua, perché due macchine con la stessa velocità nominale dell'arco possono fornire consistenze di avvolgimento molto diverse sullo stesso conduttore.
Abbina la piattaforma al conduttore
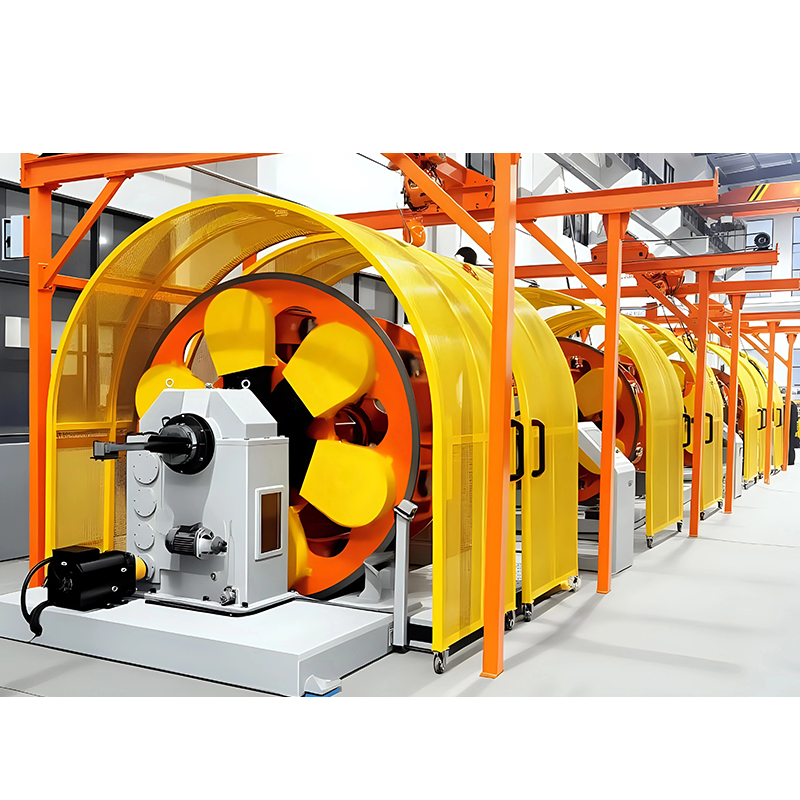
Le macchine a doppio arco sono adatte alla produzione ad alto rendimento di conduttori medi e grandi, dove i due archi si bilanciano tra loro e consentono una rotazione più rapida senza vibrazioni. I trefolatori a coppia con torsione all'indietro si adattano alle costruzioni che devono svolgersi in modo pulito all'estremità tagliata. Gli strander singoli a sbalzo vengono generalmente scelti per nuclei più piccoli, tirature più brevi e frequenti cambi di prodotto.
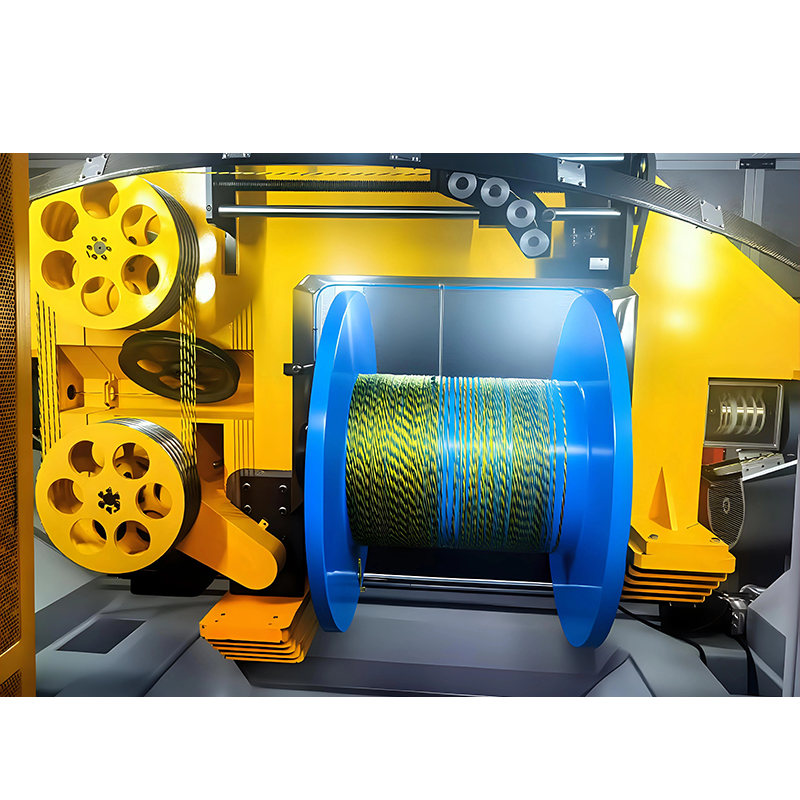 1250 Cordatrice a doppio arco per la produzione di cavi ad alto rendimento Il design a doppio arco si rivolge a conduttori medi e grandi; rivedere il bilanciamento della tensione, le specifiche del fornitore e le applicazioni dai cavi dati ai conduttori di alimentazione. Visualizza il prodotto →
Chiedi a ciascun fornitore l'intervallo di inversione che può mantenere alla velocità della linea target, oltre alla tolleranza attorno ad esso. Un intervallo indicato senza una cifra di tolleranza non è una specifica.
Scrivi i numeri nella richiesta di offerta
Quanto segue dovrebbe apparire nella richiesta, non essere concordato verbalmente:
- Costruzione del conduttore: numero di trefoli, diametro del singolo filo e se viene utilizzato filo nudo o placcato.
- Lunghezza di posa in ciascuna direzione, intervallo di inversione e deviazione consentita.
- Velocità della linea target e avanzamento risultante a tale velocità, confermati per iscritto dal fornitore.
- Dimensioni della bobina e conteggio dei risultati, poiché limitano il tempo di funzionamento della macchina tra una ricarica e l'altra.
- Test di accettazione: una lunghezza del campione controllata per la disposizione, la rotondità e la spaziatura di inversione prima dell'accettazione della spedizione.
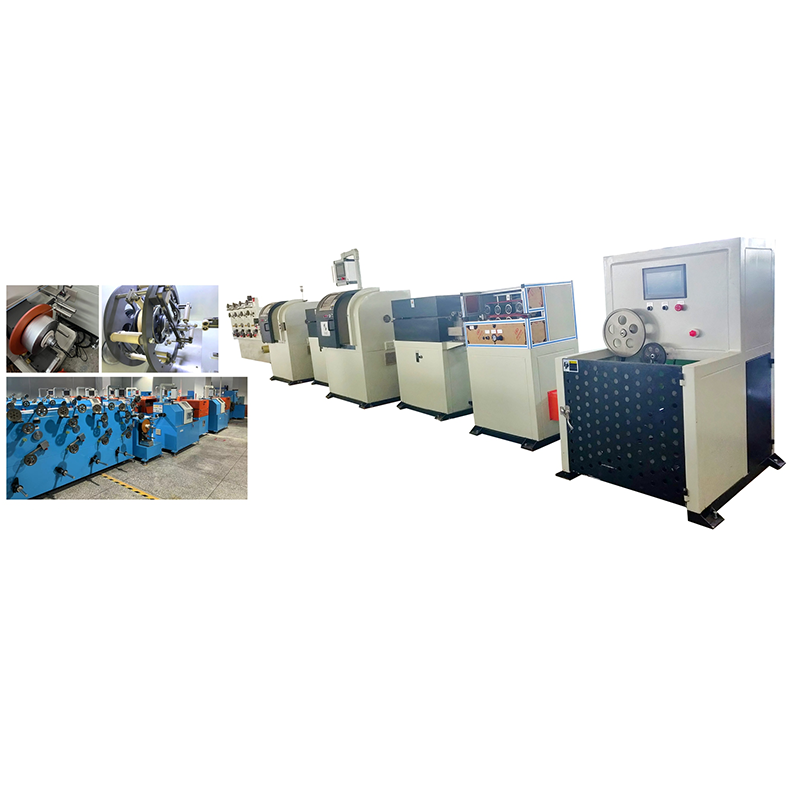
Le macchine per torsione all'indietro meritano uno sguardo a parte ogni volta che il comportamento di taglio è il reclamo del cliente, perché il percorso del filo è progettato in modo che il conduttore rilasci la sua torsione progressivamente anziché tutto in una volta.
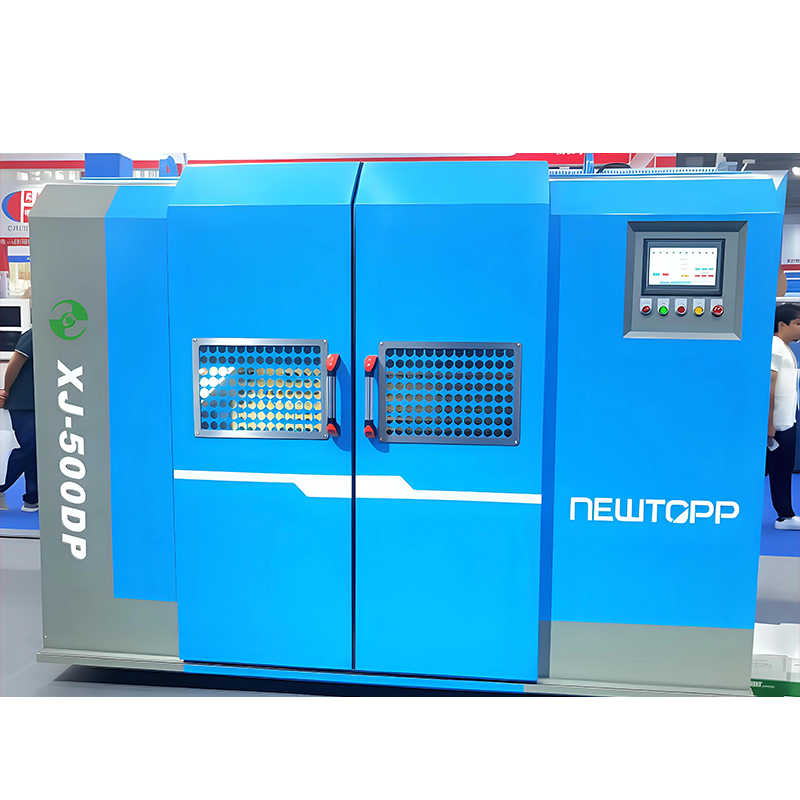 Macchina per la cordatura di coppie a torsione posteriore orizzontale o verticale Disponibile orizzontale o verticale; la torsione all'indietro prima della torsione della coppia riduce i danni ai cavi Cat-5e/6/6A, HDMI 2.1 e dati ad alta velocità. Visualizza il prodotto →
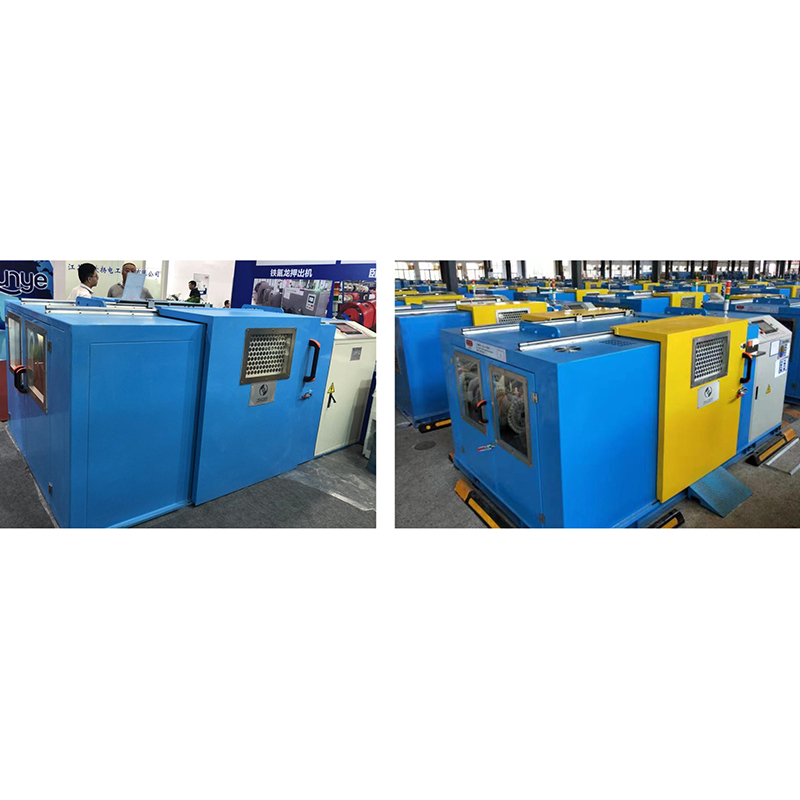
Per nuclei più piccoli e impianti che cambiano prodotto più volte alla settimana, una piattaforma a canale singolo offre solitamente un rendimento migliore rispetto a una macchina a doppio arco ad alta velocità che è sottocaricata.
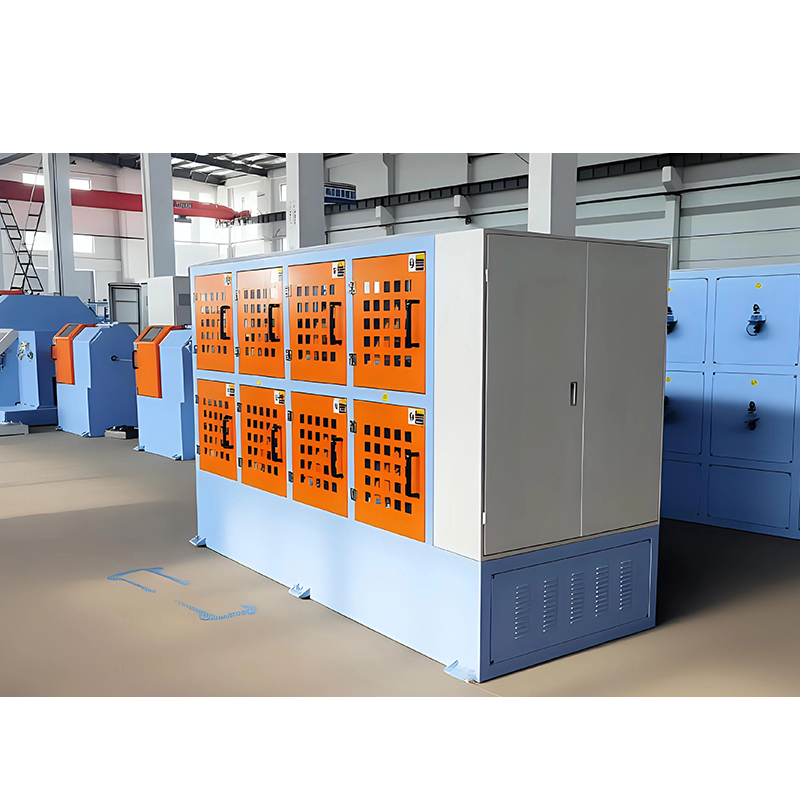 Macchina a trefolo singolo di tipo cantilever per la produzione di piccoli nuclei Adatto a nuclei più piccoli e frequenti cambi di prodotto; controllare la stabilità della tensione, il controllo del passo PLC e la configurazione di attraversamento per problemi di cordatura saltata. Visualizza il prodotto →
Difetti tipici e cosa li causa effettivamente
Quasi tutti i problemi di cordatura mancata sono riconducibili alla tensione, alla sincronizzazione o all'attrezzatura piuttosto che alla progettazione stessa del conduttore.
| Difetto | Probabile causa | Cosa cambiare |
| Gabbia per uccelli o svasatura del filo sullo stampo | Tensione di ritorno irregolare o bassa, alesaggio della matrice sovradimensionato | Equalizzare la tensione, ridimensionare lo stampo di formatura |
| Conduttore allentato e ondulato | Tensione di riavvolgimento troppo bassa, temporizzazione di inversione che varia con la velocità della linea | Aumentare la tensione di riavvolgimento, verificare nuovamente la sincronizzazione |
| Spaziatura di inversione non uniforme | Slittamento del cabestano, eccessiva accelerazione in retromarcia | Ricalibrare l'azionamento, ammorbidire la rampa di accelerazione |
| Fili spezzati | Tensione oltre il limite del filo, guide in ceramica usurate | Ridurre la tensione, sostituire le guide e ispezionare il percorso del filo |
| Conduttore fuori circonferenza | Diametri del filo non corrispondenti, riempimento della bobina non uniforme | Controllare la tolleranza del filo in entrata, rivedere il caricamento della bobina |
| Attorcigliamento dopo il test di flessione | Posa troppo corta per il raggio di curvatura richiesto | Allunga il lay e amplia l'intervallo di inversione |
Domande frequenti
Qual è la differenza tra arenamento saltato e arenamento raggruppato?
La cordatura salta inverte la direzione di avvolgimento a intervalli prestabiliti, mentre la cordatura raggruppata si attorciglia continuamente in una direzione senza strati definiti. Salta la cordatura tiene insieme le estremità tagliate e mantiene il conduttore rotondo; i conduttori raggruppati sono più veloci da produrre e tendono a svasarsi in corrispondenza del taglio.
Quale lunghezza di posa dovrebbe utilizzare un cavo robot con skip-trefoli?
Non esiste un numero universale. Lavorare dal raggio di curvatura più piccolo al quale il cavo deve sopravvivere, quindi impostare la posa più lunga che mantenga ancora chiuso il conduttore sullo stampo di formatura. Un cavo troppo corto è spesso causa di conduttori del robot rigidi e attorcigliati.
Uno cordatore standard a doppio arco può produrre uno skip lay?
Solo se il sistema di azionamento e controllo è in grado di invertire gli archi in modo accurato e ripetibile alla velocità di produzione. Molte macchine possono ruotare in entrambe le direzioni, ma molte meno mantengono un intervallo di inversione entro una tolleranza ristretta mentre il riavvolgitore continua a tirare.
La cordatura saltata è adatta ai conduttori in alluminio?
Sì, a condizione che le tensioni siano impostate per l'alluminio anziché per il rame. Il filo di alluminio è più morbido e più sensibile all'usura della guida, quindi la tensione di ritorno e le superfici di contatto in ceramica devono essere riviste prima di regolare le impostazioni di posa.
Come posso controllare la consistenza dell'inversione senza fermare la produzione?
Prendere un campione di lunghezza, segnare i punti di inversione lungo di esso e misurare la spaziatura. Ripetere il controllo sui campioni prelevati all'inizio e alla fine del turno. La deriva tra i due campioni significa che l'unità perde posizione mentre la macchina si riscalda.
La decisione dipende da come viene utilizzato il cavo e non da quale schema di posa sia più moderno. Se il conduttore viene piegato ripetutamente, tagliato e terminato a mano o trascinato attraverso un'officina, inserire la lunghezza di avvolgimento e l'intervallo di inversione nelle specifiche di acquisto proprio accanto al numero di trefoli e al diametro del filo. Jiangsu Newtopp Precision Machinery costruisce attrezzature per cordatura, estrusione e nastratura esattamente per questi tipi di conduttori, in modo che le specifiche di posa e la macchina che le produce possano essere abbinate in una conversazione anziché in tre.
-
Phone
Address
5
Diritto d'autore © 2025 Jiangsu NewTopp Precision Machinery Co., Ltd. Tutti i diritti riservati. Wire & Cable Equipment Manufacturer
Fabbrica di attrezzature ausiliarie per la produzione di cavi robot
