

Novità del settore
Casa / Novità / Novità del settore / Macchina per la produzione di cavi in fibra ottica: elementi essenziali per la produzione di precisione
Casa / Novità / Novità del settore / Macchina per la produzione di cavi in fibra ottica: elementi essenziali per la produzione di precisione
NOVITÀ


Macchina per la produzione di cavi in fibra ottica: elementi essenziali per la produzione di precisione
2026-08-06
Perché la produzione di cavi in fibra ottica necessita di una linea di apparecchiature dedicata
Non è possibile costruire una rete in fibra ottica affidabile utilizzando macchine progettate per cavi elettrici in rame standard. Il motivo principale è la natura fisica della fibra di vetro stessa. Una fibra ottica standard ha un diametro del rivestimento di soli 125 µm, più piccolo di un capello umano. Mentre i conduttori in rame possono tollerare una significativa tensione di trazione e una minore abrasione superficiale durante la torsione, una fibra di vetro si spezzerà o svilupperà microfratture che portano a una catastrofica perdita di segnale, nota come attenuazione.
Questa fragilità impone una filosofia di progettazione completamente diversa sulla linea di produzione. Una macchina per la produzione di cavi in fibra ottica deve privilegiare due fattori su tutti: il controllo della tensione sub-Newton e la gestione dinamica del raggio di curvatura. Nella produzione di cavi in rame è possibile accettare una fluttuazione di tensione di diversi chilogrammi. Nel rivestimento o cordatura secondaria della fibra ottica, il sistema di controllo della tensione deve mantenere una trazione costante spesso inferiore a 1 Newton. Qualsiasi sobbalzo improvviso, causato da una cinghia usurata in un argano o da un profitto non sincronizzato, verrà immediatamente registrato come un "punto difettoso" su un riflettometro ottico nel dominio del tempo (OTDR).
Anche la struttura del cavo determina il tipo di macchina. Un cavo a tubo sciolto richiede una cordatrice SZ in grado di gestire con precisione la lunghezza in eccesso delle fibre (EFL). Questo EFL, generalmente controllato tra lo 0,1% e lo 0,3%, garantisce che quando il cavo finito si allunga durante l'installazione in condizioni di gelo, la fibra di vetro galleggia all'interno di un tubo riempito di gel e rimane priva di tensioni. Un design a tubo centrale, al contrario, posiziona le fibre in un tubo a nucleo singolo, ponendo requisiti più elevati sulla capacità della linea di guaina di estrudere la guaina senza schiacciare la pila di nastri. L'uso di una cordatrice a telaio rigido senza torsione all'indietro su un design a tubo sciolto torcerà i tubi fragili, causando picchi di attenuazione imprevedibili. Le apparecchiature dedicate per cavi ottici non sono un lusso; è necessario raggiungere un tetto di attenuazione di 0,35 dB/km.
Tipi di macchine principali in una linea di produzione di cavi in fibra ottica
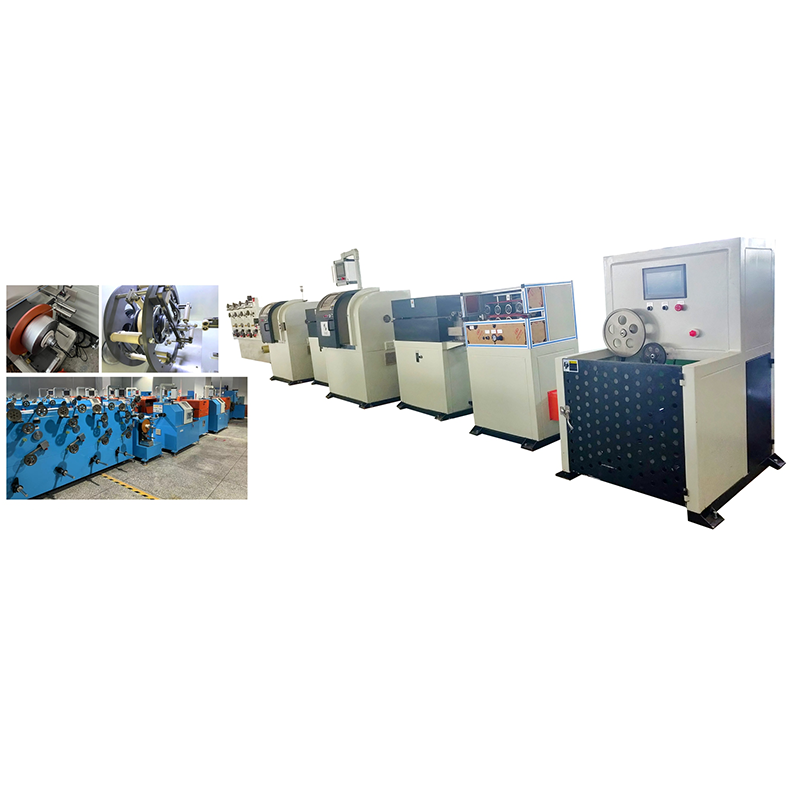
La mappatura del viaggio della fibra di vetro fino a un cavo esterno rinforzato rivela una catena sequenziale di stazioni specializzate. Mentre i processi a monte della preforma e della torre di trafilatura creano la fibra nuda, la linea di produzione del cavo inizia dove vengono caricate le bobine di fibra finite. Comprendere questa sequenza consente di identificare i colli di bottiglia e verificare che la configurazione proposta sia completa.
Il flusso di lavoro standard si muove attraverso quattro zone distinte:
- Colorazione e tamponamento delle fibre: Le macchine per la colorazione ad alta velocità applicano uno strato di inchiostro stabile polimerizzato ai raggi UV per l'identificazione. Per i cavi per interni a buffer stretto, un estrusore a buffer stretto applica una spessa guaina termoplastica direttamente sul rivestimento ottico.
- Formazione del nastro: Per i cavi ad alto numero di fibre, le macchine per la formatura del nastro uniscono 4, 6 o 12 fibre affiancate con una matrice di acrilato UV. Ciò crea una pila di nastri piatti, massimizzando la densità delle fibre in un piccolo tubo centrale.
- Trefolatura e nastratura del nucleo: Questa è la fase centrale dell'architettura. Le cordatrici SZ fanno oscillare i tubi sciolti attorno a un elemento di rinforzo centrale, creando uno schema elicoidale. Immediatamente dopo, una nastratrice avvolge l'anima con nastro idrorepellente e filo legante in poliestere per trattenere la geometria.
- Guaina interna ed esterna: L'ultima barriera. Viene estruso un rivestimento interno in nylon o polietilene, vengono applicati elementi di rinforzo in filato aramidico e un rivestimento esterno finale in polietilene spesso, spesso polietilene ad alta densità (HDPE) o polietilene a media densità (MDPE), completa il pacchetto rinforzato.
Ogni transizione tra queste macchine richiede un accumulatore multi-ballerino. L'accumulatore agisce come un buffer dinamico, consentendo alla linea di cordatura di funzionare ininterrottamente mentre un operatore della linea di rivestimento giunta un nuovo cuscinetto di nastro o sostituisce una bobina. Senza un'attenta gestione di queste transizioni, la velocità della linea crolla alla velocità dell'operazione manuale più lenta.
La fase di cordatura e cablaggio SZ: il cuore della produzione di cavi in fibra ottica
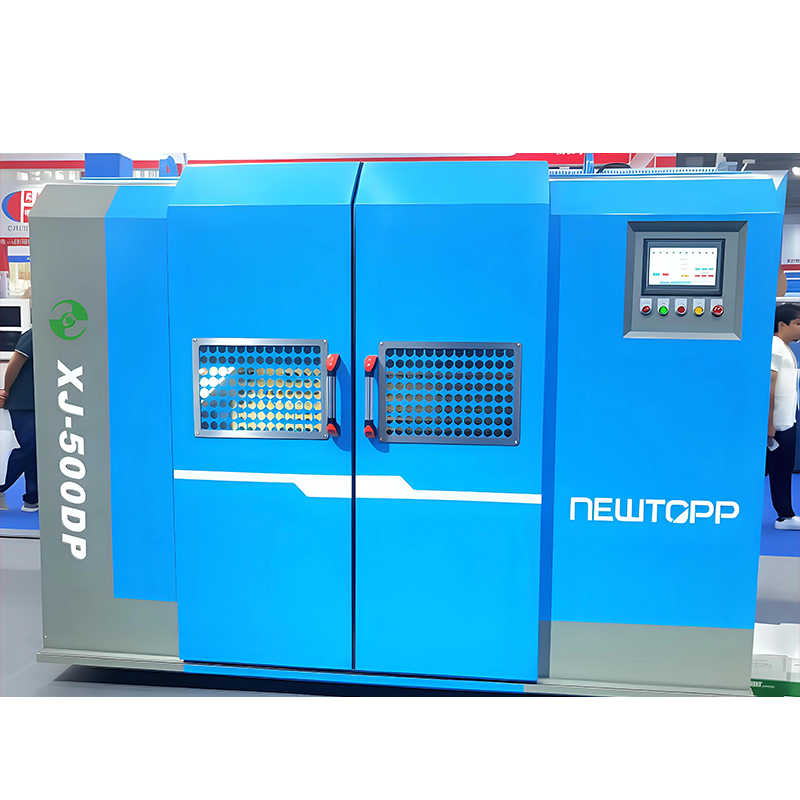
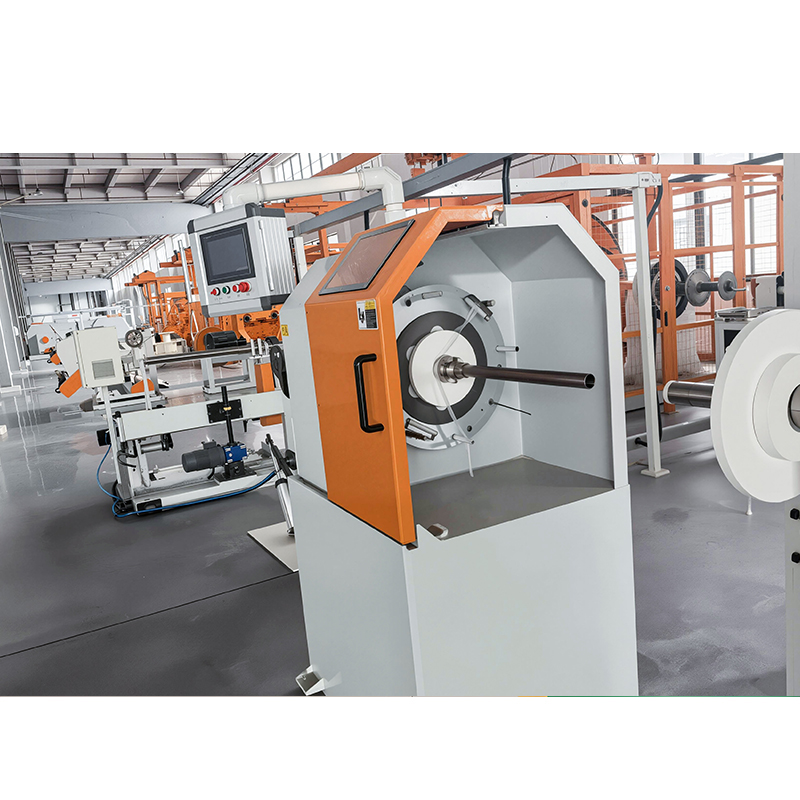
La cordatura dei cavi ottici è diversa dalla cordatura delle coppie di rame per telecomunicazioni perché il processo oscilla anziché ruotare continuamente. Se sei nuovo alla terminologia, a guida completa alle macchine cordatrici per cavi aiuta a stabilire le basi, ma la cordatura SZ è il fondamento del design ottico del tubo sciolto. Invece di un sistema di avvolgimento rotante che richiede enormi collettori rotanti, i tubi tampone in fibra vengono alimentati da bobine fisse. I dischi guida oscillano in senso orario e antiorario a passi predefiniti, tipicamente tra 60 e 300 mm, posizionando i tubi nelle scanalature elicoidali di un elemento di rinforzo.
I tuoi criteri di selezione qui devono concentrarsi sull'eliminazione della torsione all'indietro. A cordatrice di tipo planetario per nucleo di cavo ottico raggiunge questo obiettivo attraverso ingranaggi sincronizzati che annullano la torsione su ciascun elemento. In un'unità planetaria SZ, i tubi ruotano attorno al proprio asse per rimanere paralleli al pavimento della macchina, garantendo che non venga indotta alcuna rotazione torsionale nel tubo stesso. Ciò impedisce alle 12 fibre interne di raggrupparsi in una massa di tensione. La macchina deve consentire di controllare la lunghezza in eccesso della fibra (EFL) attraverso precisi differenziali di velocità del cabestano nella zona della piastra di posa. Una deviazione di appena lo 0,1% dell'EFL può spostare la finestra di stabilità della temperatura del cavo di 30°C, causando un'attenuazione massiccia alle basse temperature.
Altrettanto critica è la tensione. Se un motore ammortizzato supera la sua coppia all'avvio, il rimbalzo farà vibrare la fibra da 125 µm con un'onda d'urto, provocando una micro-flessione. Le linee di cordatura di alta qualità utilizzano ballerini di tensione a circuito chiuso con feedback micrometrico laser. Questi sistemi respingono i disturbi entro microsecondi, mantenendo una geometria di posa costante anche se la linea accelera da zero a 60 metri al minuto in secondi. Per volumi più piccoli che richiedono un accoppiamento preciso, i dispositivi twinner back-twist assicurano che le coppie di dati rimangano perfettamente parallele senza lo stress a spirale che degrada la larghezza di banda nei cavi di derivazione preconnettorizzati.
Scegliere la giusta nastratrice per la protezione del nucleo del cavo ottico
La zona immediatamente dopo lo strander della SZ è un campo di battaglia di contenimento. I tubi oscillanti vogliono staccarsi. Il blocco dell'acqua è richiesto per legge per i cavi esterni per impedire la migrazione longitudinale dell'acqua all'interno del condotto. Questo è il regno della nastratura di precisione ad alta velocità.
Devi scegliere tra l'applicazione longitudinale del nastro rigonfiante e l'avvolgimento elicoidale del filo di legatura. Un nastro non tessuto rigonfiabile in acqua viene tipicamente alimentato longitudinalmente con una sovrapposizione, formando una calza attorno al nucleo. A Nastratrice servo CNC per avvolgimento multistrato gestisce la fase successiva, applicando un nastro legante in poliestere con tecnica interlacciata o gap lapping. La metrica chiave qui è la coerenza della sovrapposizione. Se la sovrapposizione del nastro impostato è del 15%, un sistema di freno meccanico potrebbe oscillare tra il 5% e il 25% quando la bobina di recupero si svuota e l'inerzia rotazionale diminuisce. Questo lascia il nucleo libero.
Una nastratrice CNC servocontrollata calcola il diametro decrescente della bobina in tempo reale, regolando la coppia del motore per mantenere lineare la tensione di ritorno. Questo è vitale per le prestazioni di blocco dell'acqua. Se il nastro è troppo allentato si formano dei canali d'acqua nelle ondulazioni. Se troppo stretto, il nastro morde i tubi tampone, comprimendoli e inducendo tensione nelle fibre. Anche la testa di nastratura deve funzionare in perfetta sincronia con la velocità lineare della linea. Un ritardo di pochi millisecondi provoca un ammasso attorcigliato che alla fine perforerà la guaina interna. Per i cavi ad alta densità, le teste di nastratura a doppio strato applicano un avvolgimento a controelica, bloccando il primo strato in posizione e creando un nucleo rigido e perfettamente rotondo, pronto per il rivestimento.
Guaine e rivestimenti: protezione finale per cavi ottici
La fase di rivestimento trasforma il delicato nucleo avvolto da nastro in un prodotto sommergibile e resistente ai raggi UV. Una linea di estrusione di cavi di alimentazione standard non dispone del controllo gravimetrico e della compensazione del restringimento necessari in questo caso. Per uno sguardo più approfondito alla meccanica di precisione coinvolta, questa panoramica di spiegazione dell'attrezzatura per l'estrusione di cavi di precisione scompone i componenti critici. Quando si passa al cavo ottico, è necessario un cavo dedicato linea di estrusione della guaina del rivestimento del cavo per la protezione finale con modifiche specifiche.
La differenza principale è la gestione del ritiro post-estrusione. L'HDPE si contrae in modo significativo quando si raffredda da 220°C alla temperatura ambiente. Se il rivestimento si contrae più velocemente del nucleo, comprime i tubi in fibra, provocando un massiccio picco di attenuazione chiamato "attenuazione del ritiro". Per contrastare questo problema, la linea deve essere configurata con un sistema di controllo della lunghezza in eccesso della fibra prima della traversa. Un gruppo ballerino prealimenta il nucleo a una velocità leggermente superiore a quella del pagamento. Allo stesso tempo, la vasca di raffreddamento utilizza zone di temperatura segmentate, iniziando con acqua calda a 60°C per ricotturare la plastica, scendendo gradualmente fino a 20°C. Una singola immersione in acqua fredda scuote la plastica, creando strutture cristalline amorfe che si restringono in modo imprevedibile sul campo.
Il controllo dello spessore delle pareti è un'altra esigenza specifica dell'ottica. Una camicia eccentrica crea un asse di flessione preferenziale. Quando un guardalinee piega il cavo durante l'installazione, una parete sottile schiaccia l'elemento di rinforzo sulle fibre. Una traversa di centraggio triassiale con un circuito di controllo del centraggio a caldo garantisce una concentricità superiore al 95%. Il controllo della temperatura delle zone del cilindro sull'estrusore deve mantenersi entro ±1°C. Un superamento della temperatura degrada i composti a basso contenuto di fumi e zero alogeni (LSZH) comunemente utilizzati nei cavi montanti interni, creando particelle carbonizzate che diffondono la luce e causano difetti murari sulla superficie della guaina. Il getto d'inchiostro finale con stampa a caldo stampa rapidamente la marcatura del contatore, completando il pacchetto rinforzato.
Come configurare una linea di macchine per la produzione di cavi in fibra ottica per la tua fabbrica
La configurazione di una linea è un esercizio per eliminare la mancata corrispondenza. Il tuo obiettivo è impedire alla macchina più veloce di trascinare quella più lenta fino a fermarsi. Inizi specificando il tuo prodotto principale: un cavo condotto a tubo sciolto per la dorsale interurbana, un microcavo a tubo centrale per l'imballaggio del condotto o un cavo flessibile piatto per FTTx (Fiber To The Home). Una linea a tubo sciolto richiede uno trefolatore SZ, leganti a doppio nastro e una linea di guaina spessa in HDPE con un servo server in filato aramidico. Una linea a tubo centrale semplifica l'eliminazione dei trefoli, ma richiede una testa a croce di estrusione molto più sofisticata in grado di estrudere su una pila di nastri vibranti senza sciogliere la matrice.
La parità di velocità della linea è la trappola in cui si imbatte ogni nuovo investitore. Una moderna macchina per la colorazione può funzionare a 2.500 m/min. La tua cordatrice SZ potrebbe raggiungere una velocità massima di 100 m/min. Non è possibile alimentare una macchina da 2.500 m/min con la potenza di un accumulatore da un metro. È necessario definire una velocità di linea effettiva target, spesso compresa tra 80 e 160 metri al minuto per un impianto di media capacità, e specificare che tutti gli accumulatori a valle forniscano almeno 180 secondi di buffer a quella velocità. Ciò consente agli operatori di cambiare le materie prime senza far intervenire l'intera linea. Inoltre non si può trascurare l'infrastruttura dei servizi pubblici: il punto di rugiada dell'aria compressa richiesto per i tenditori pneumatici è -40°C. Un sistema d'aria standard con vapore acqueo catturerà i regolatori di precisione entro una settimana. La configurazione di fabbrica deve elencare la macchina, i bridge di connessione e le utenze come un unico debito di sistema, non come ripensamenti separati.
Attrezzature per il controllo della qualità e ispezione nella produzione di cavi ottici
Difetti invisibili si accumulano silenziosamente nel cavo ottico. Quando li trovi durante l'ultimo test OTDR su bobina, potresti aver già imballato cinque chilometri di rottami in un tamburo di legno. Online, il controllo di qualità durante il processo non è negoziabile e rientra in ogni fase principale della macchina.
Sono necessari tre sistemi gatekeeper: micrometri laser, rilevatori di colli di protuberanza e registratori di tensione distribuiti. Un micrometro laser posizionato subito dopo la vite di estrusione del buffer stretto segnala istantaneamente una deviazione del diametro di 5 µm, indicando un aumento della vite. Un rilevatore di grumi nella vasca di raffreddamento rileva i vuoti interni del rivestimento: sacche di gel non fuso che schiacciano la fibra sotto il gelo. Il più importante, però, è il sistema di tracciabilità della tensione. Registrando la tensione di ritorno di ogni singola bobina di fibra che entra nelle gabbie SZ, è possibile individuare che un picco di attenuazione sul tamburo 4 ha avuto origine da un cuscinetto adesivo sulla posizione della fibra 4B al chilometro 1,2. Senza questa tracciabilità, si ferma la linea per giorni scambiando cuscinetti indiscriminatamente.
Durante l'avvolgimento finale, un ispettore dei difetti superficiali basato su laser gira attorno alla guaina a 360 gradi, identificando algoritmicamente fori di spillo, anelli di restringimento e bande di calibro prima che la tensione di avvolgimento li avvolga nel tamburo del cavo. Questi sistemi rifiutano i difetti in decine di microsecondi, marcando la camicia per l'asportazione manuale successiva. Le sonde RTD (Resistance Temperature Detector) nella pompa di fusione assicurano che la zona del barile non si discosti di oltre un grado, prevenendo la silenziosa contaminazione del gel che disperde la luce e aumenta i valori di attenuazione minima nell'intero lotto di produzione.
Costruisci una linea di produzione affidabile di cavi in fibra ottica con il giusto partner per le apparecchiature
Le specifiche della carta di una macchina significano ben poco se il fornitore non può integrare l'intera linea. Uno trefolo SZ da 100 m/min collegato ad una linea guaina tramite un ballerino mal accordato diventa una linea da 40 m/min. Il vero valore dei vostri investimenti nell'ingegneria dell'interfaccia e nel supporto all'avvio del processo. Hai bisogno di un partner il cui reparto tecnico copra i principali blocchi della catena dei cavi ottici: cordatura, nastratura ed estrusione. Un fornitore che costruisce solo trefolatori incolperà l'estrusore per una fluttuazione della disposizione e viceversa. Un team verticalmente capace gestisce il problema dal profitto alla realizzazione, sintonizzando l'intero circuito PID in modo che il cabestano del trattore di estrusione sussurri alla gabbia SZ anziché strattonarla.
Il DNA produttivo di un costruttore di attrezzature di precisione, come Produttore di macchine per cavi di precisione Jiangsu Newtopp , si basa sulla fornitura di soluzioni in cui la tolleranza meccanica di un cambio o l'isolamento termico di una zona della canna si traducono direttamente in una percentuale di resa produttiva. Non stai acquistando solo acciaio e motori. Stai acquistando la garanzia che la lunghezza in eccesso della fibra rimane tra 0,2 e 0,5 per mille dopo un turno di immersione termica e che la concentricità della camicia rimane alla massima velocità della linea. Una volta consegnato il progetto chiavi in mano, il tuo tecnico dovrebbe sapere esattamente quale quadrante dei parametri ruotare quando un cambiamento di umidità stagionale sposta il coefficiente di attrito del nastro water-blocking. Questa è la differenza tra una macchina che occupa spazio e una macchina che fornisce cavi accettabili.
-
Phone
Address
5
Diritto d'autore © 2025 Jiangsu NewTopp Precision Machinery Co., Ltd. Tutti i diritti riservati. Wire & Cable Equipment Manufacturer
Fabbrica di attrezzature ausiliarie per la produzione di cavi robot
