



Cos'è una macchina per la produzione di cavi in gomma siliconica?
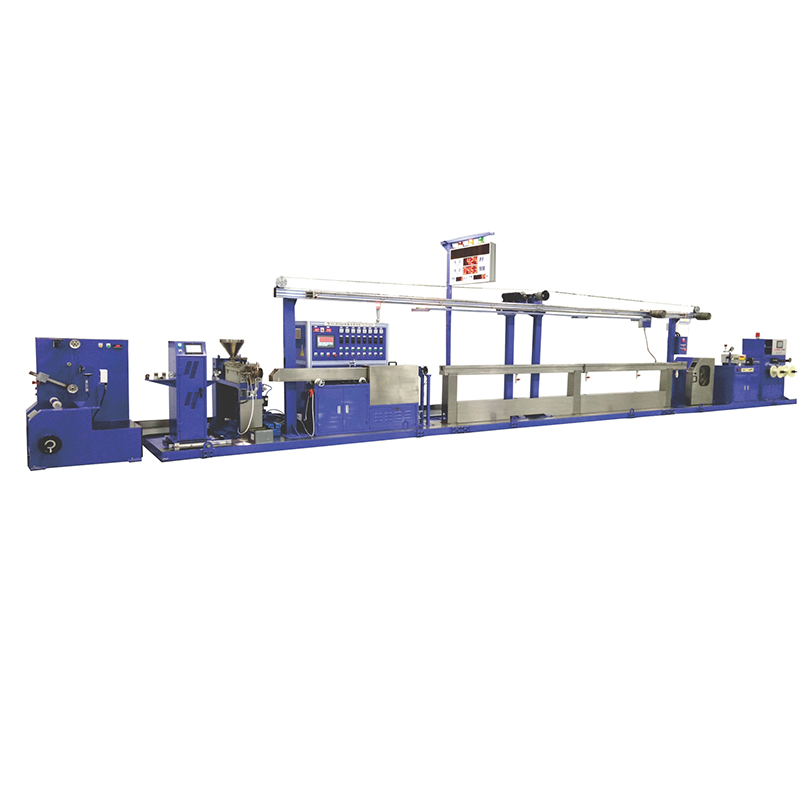
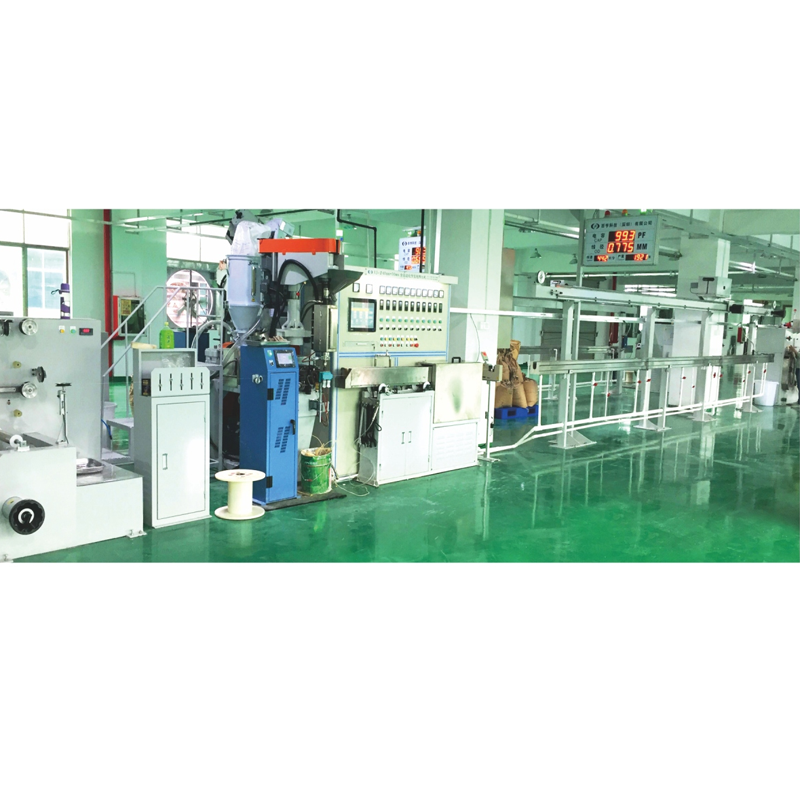
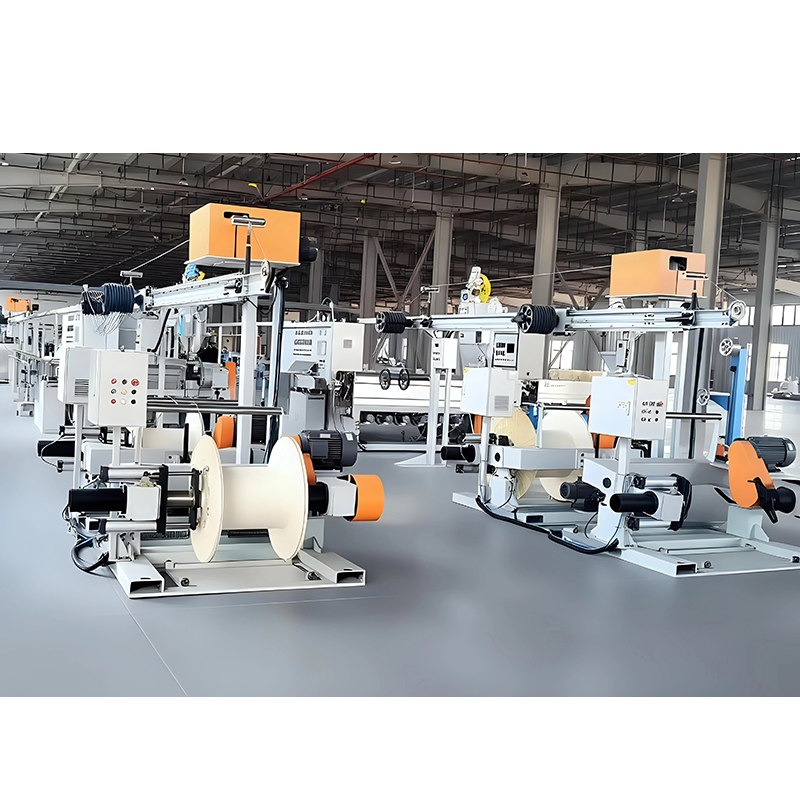
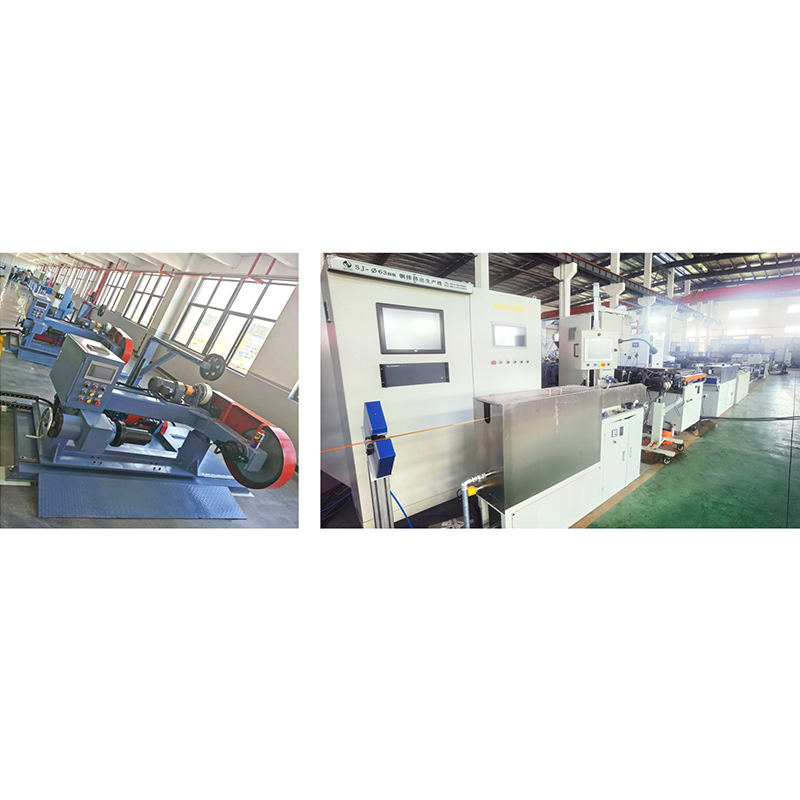
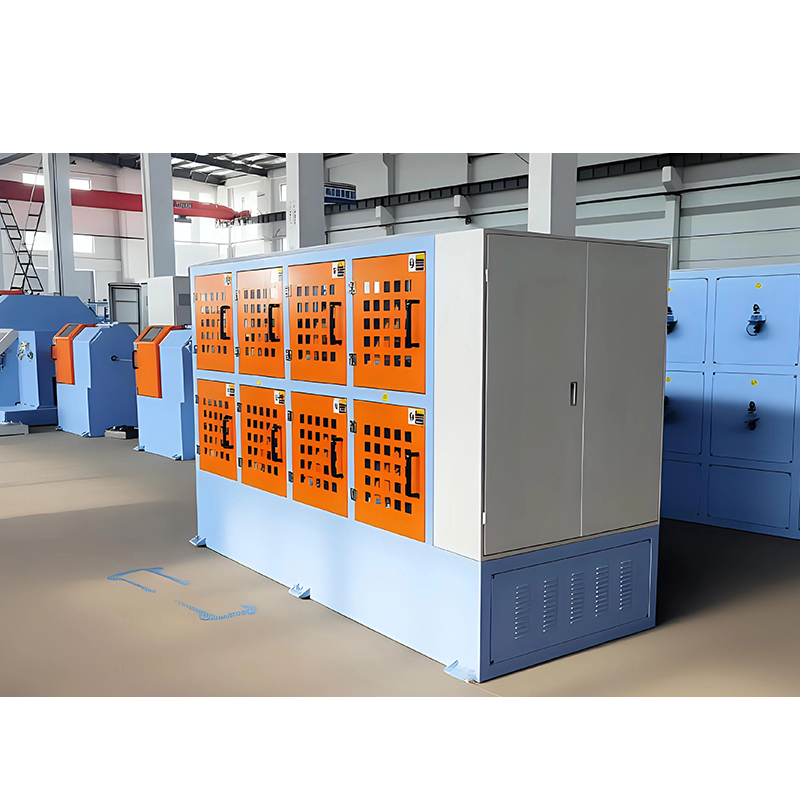
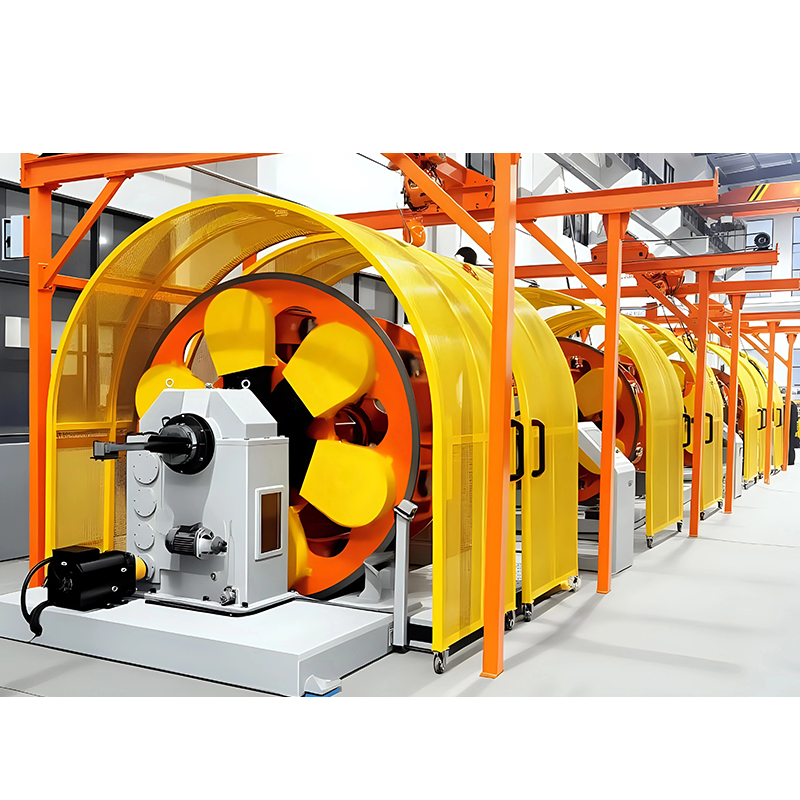
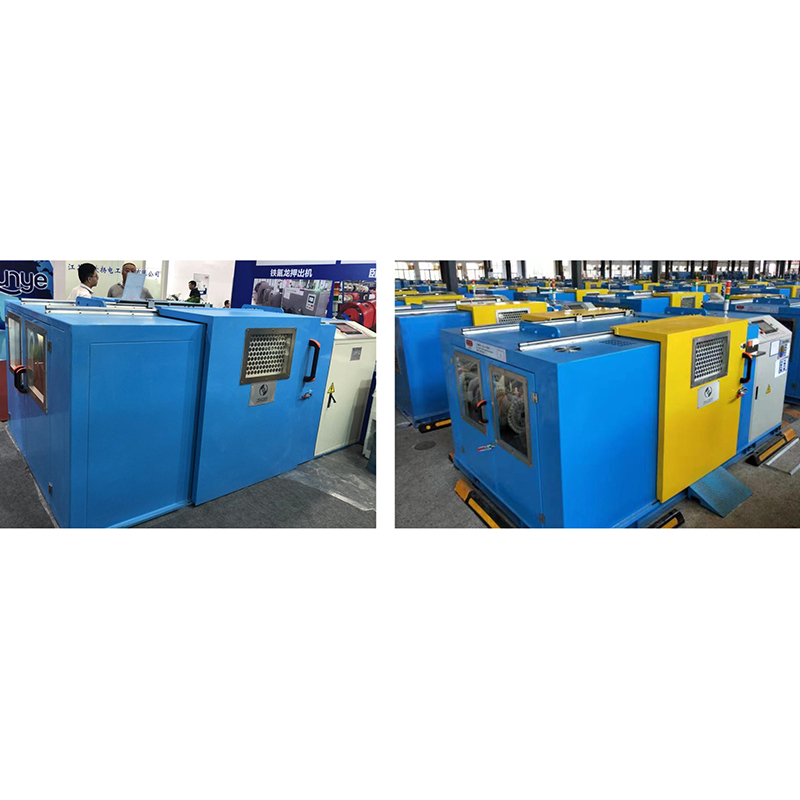
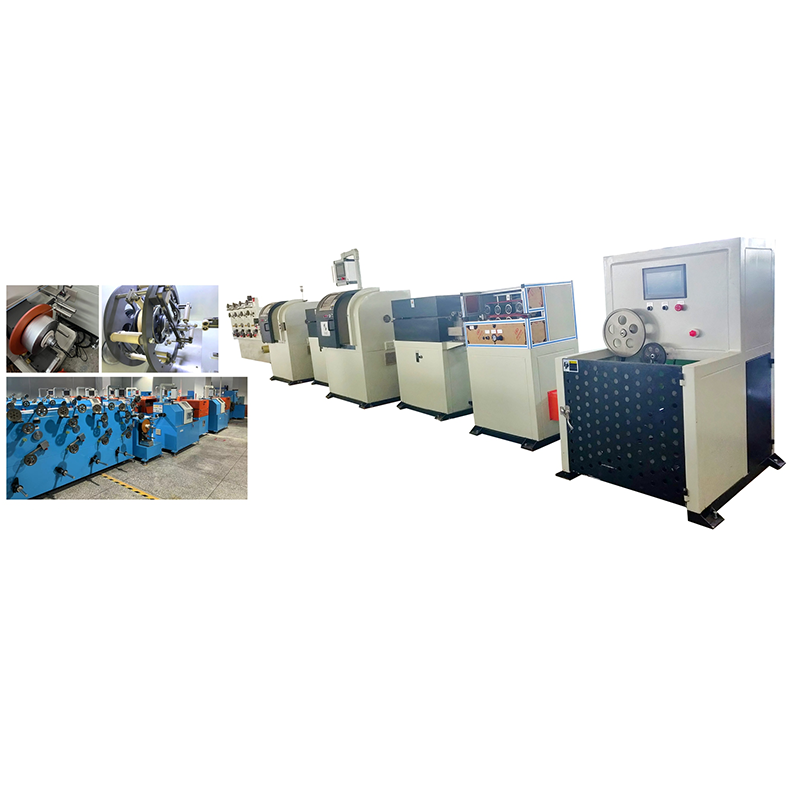
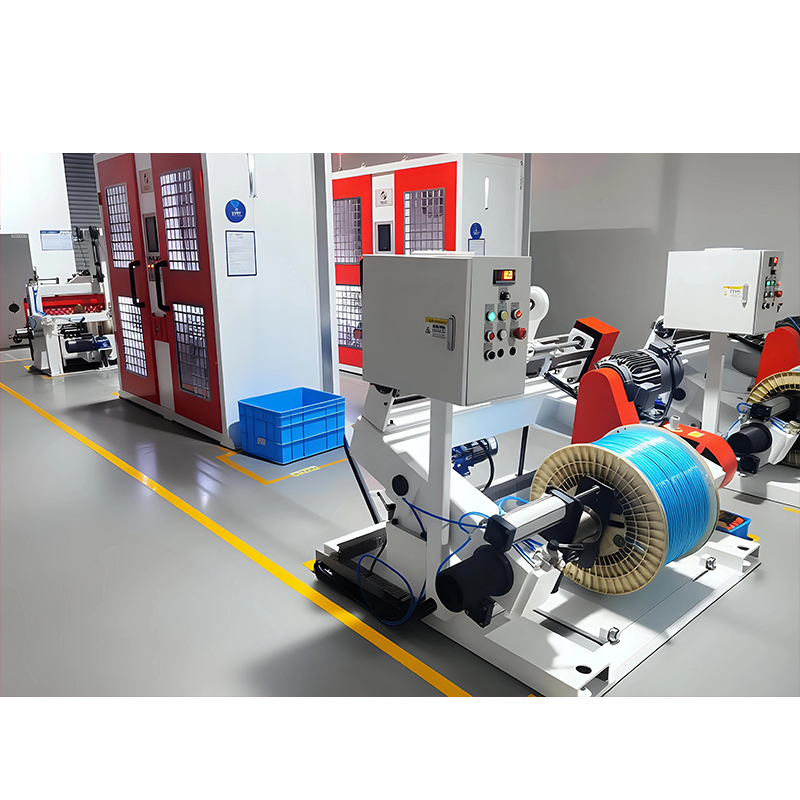
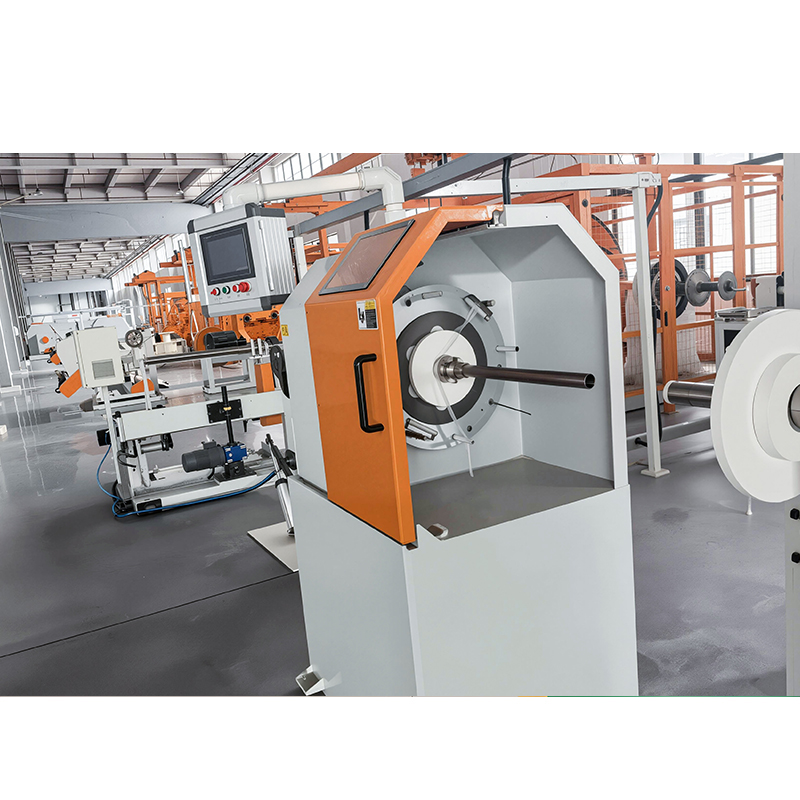
Una gomma siliconica macchina per la produzione di cavi è una linea di estrusione completa che applica gomma siliconica non polimerizzata attorno a un conduttore, la vulcanizza in un canale di polimerizzazione ad aria calda, quindi raffredda e avvolge il cavo finito. Dal punto di vista produttivo non si tratta di una singola pressa o avvolgitore; si tratta di un treno di macchine coordinato in cui l'estrusore, la sezione di indurimento, la vasca di raffreddamento e l'avvolgitore devono essere adattati al comportamento di indurimento del composto e alle tolleranze dello spessore delle pareti del cavo.
La gomma siliconica è un materiale termoindurente, quindi si lavora diversamente dal PVC o dal polietilene. Il composto entra in un estrusore ad alimentazione fredda come gomma non vulcanizzata, deve essere reticolato dopo l'estrusione e non può tollerare la vite ad alto attrito utilizzata per i materiali termoplastici. Una linea progettata per l'isolamento convenzionale non produrrà strati di silicone uniformi, indipendentemente dalla velocità della vite. Per una spiegazione generale su come vengono assemblate le linee di estrusione, consulta la nostra guida completa alle linee di estrusione di cavi.
Componentei principali di una linea di estrusione di gomma siliconica
Ogni linea di cavi in gomma siliconica è costituita da cinque stazioni funzionali e le loro specifiche sono strettamente collegate. La scelta di un estrusore ad alto rendimento senza una sezione di polimerizzazione altrettanto lunga costringe semplicemente la linea a funzionare più lentamente.
| Component | Funzione | Nota di selezione |
|---|---|---|
| Estrusore per gomma ad alimentazione fredda | Plastifica il composto siliconico e lo consegna alla traversa | Canna a temperatura controllata; Rapporto L/D comunemente compreso tra 12:1 e 20:1 |
| Morire a croce | Guida il conduttore e applica uno strato uniforme di gomma | La geometria dello stampo e l'allineamento del centro controllano la concentricità dello spessore della parete |
| Canale di vulcanizzazione ad aria calda | Reticola il composto siliconico in un elastomero stabile | Il profilo di lunghezza e temperatura deve corrispondere alla curva di polimerizzazione del composto |
| Vasca di raffreddamento | Riduce la temperatura del cavo prima dell'avvolgimento | Il raffreddamento ad acqua graduale previene shock termici e porosità |
| Traino e ritiro | Tira il cavo a tensione costante e lo avvolge sui tamburi | La stabilità della velocità influisce direttamente sul diametro e sull'ovalità |
Come funziona il processo di produzione dei cavi in gomma siliconica
Il processo prevede cinque fasi distinte e ciascuna di esse ha un effetto specifico sulla qualità dell'isolamento.
- Alimentare il composto siliconico nell'estrusore ad alimentazione fredda, dove la vite lo trasporta e lo plastifica senza l'elevato calore di attrito utilizzato per i materiali termoplastici.
- Estrudere attorno al conduttore attraverso la traversa, formando uno strato concentrico sul conduttore in rame o a trefolo.
- Vulcanizzare il cavo in un canale di aria calda dove il catalizzatore al perossido reticola la gomma in un elastomero stabile.
- Raffreddare gradualmente il cavo in una vasca d'acqua per bloccarne le dimensioni ed evitare la porosità.
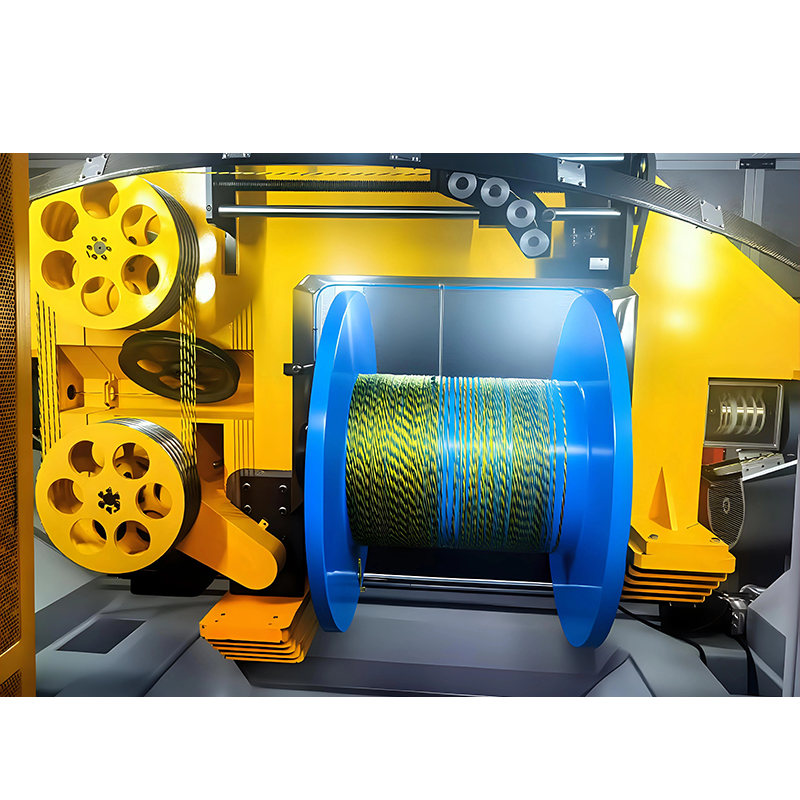
- Misurare il diametro e trasferire il cavo finito su tamburi a tensione controllata.
Il tempo di polimerizzazione dipende dallo spessore della parete; per una tipica parete in silicone da 2 mm, il canale di polimerizzazione può estendersi da 12 a 30 metri su una linea ad alta velocità. Per i produttori focalizzati su cavi unipolari isolati in silicone (conduttori motore, cavi scaldanti e cablaggi per elettrodomestici) una linea di estrusione di isolamento per fili con anima dedicata integra l'estrusore, il canale di polimerizzazione, il raffreddamento e l'avvolgimento in un unico treno di macchine, riducendo la messa in servizio e semplificando il controllo del processo.
Gomma siliconica vs PVC vs PTFE: confronto dei materiali
La scelta del materiale, più che della macchina, determina la classe di temperatura ed il costo del cavo finito.
| Proprietà | Gomma siliconica | PVC | PTFE/FEP |
|---|---|---|---|
| Intervallo di temperatura continuo | Da -60°C a 200°C | Da -40°C a 105°C | Da -200°C a 260°C |
| Flessibilità alle basse temperature | Eccellente | Da scarso a moderato | Bene |
| Prestazioni della fiamma | Autoestinguente con additivi | Autoestinguente | Eccellente |
| Difficoltà di elaborazione | Richiede vulcanizzazione | Facile | Molto difficile |
| Costo materiale relativo | Alto | Basso | Molto alto |
Il messaggio pratico per un produttore di cavi è questo la gomma siliconica merita il suo investimento laddove sono richieste temperature di esercizio continue superiori a 150°C e flessibilità a freddo . Per i normali cablaggi interni, il PVC è più economico da lavorare. Per ambienti estremi, il PTFE offre una classificazione più elevata ma a un costo di materiale e lavorazione molto più elevato. La scelta della macchina segue le specifiche del prodotto e non viceversa.
Come scegliere una macchina per la produzione di cavi in gomma siliconica
La selezione inizia con le specifiche del cavo e l'output target, quindi passa alla precisione del controllo e alla capacità del fornitore.
Definire innanzitutto le specifiche del cavo
Scegli la classe di temperatura di isolamento, le dimensioni del conduttore, lo spessore delle pareti e lo standard applicabile prima di confrontare le macchine. Questi parametri impostano i requisiti della parete indurita, che determinano la geometria dello stampo e la lunghezza minima del canale di indurimento. Un cavo classificato per 180°C e uno classificato per 200°C possono utilizzare diversi composti siliconici con diverse curve di polimerizzazione.
Abbina la velocità della linea alla capacità di polimerizzazione
La velocità della linea è limitata dal tempo di polimerizzazione, non solo dalla potenza della vite. Se la sezione di polimerizzazione è troppo corta, l'operatore deve rallentare la linea fino alla completa reticolazione del composto. Quando un fornitore indica una velocità, chiedere a quale diametro del conduttore, spessore della parete e composto si riferisce tale velocità.
Valutare il controllo dello spessore della parete
L'isolamento concentrico è l'attributo di qualità più visibile del cavo in silicone. L'allineamento dello stampo, la stabilità della tensione di traino e la misurazione del diametro a circuito chiuso contribuiscono tutti, quindi verificare che la linea includa feedback di misurazione anziché regolazione manuale. I dettagli delle apparecchiature per l'estrusione di cavi di precisione chiariscono cosa cercare nel pacchetto di misurazione e controllo.
Conferma il supporto del processo e il servizio post-vendita
La prima prova di produzione è quella in cui si manifesta il reale comportamento di una macchina. Un fornitore che commissiona la linea con il vostro composto, forma i vostri operatori e tiene pronti i pezzi di ricambio e la documentazione del processo, eliminerà la maggior parte dei rischi da una nuova linea.
Problemi comuni e come evitarli
La maggior parte dei difetti nei cavi in gomma siliconica sono riconducibili a quattro cause principali.
- Porosità: umidità o sottoprodotti volatili intrappolati durante la vulcanizzazione; risolto mediante l'essiccazione del materiale e un corretto profilo di temperatura.
- Isolamento eccentrico: testa della filiera disallineata o tensione di avvolgimento instabile.
- Indurimento insufficiente: sezione di essiccazione troppo breve o temperatura dell'aria calda troppo bassa per la velocità della linea.
- Strappi o rugosità superficiali: velocità della vite errata, raffreddamento del cilindro insufficiente o lunghezza del fondo della matrice non idonea.
Ognuna di queste modalità di guasto ha un percorso di correzione specifico e la nostra guida alla risoluzione dei problemi per le macchine estrusori a filo copre le cause principali e le soluzioni in dettaglio sistematico.
Perché l'esperienza del sistema completo è importante
Quando l'estrusore, la sezione di polimerizzazione e l'avvolgimento provengono da fornitori diversi, la responsabilità delle prestazioni della linea viene divisa. Un produttore che costruisce il treno completo di macchine controlla le interfacce, il che rende più facile ottenere la coerenza dimensionale e la stabilità della polimerizzazione. Jiangsu Newtopp Precision Machinery progetta e costruisce apparecchiature per l'estrusione, la cordatura e la nastratura di cavi dal 2004, con il proprio centro di ricerca e sviluppo, un impianto di lavorazione di precisione e tre stabilimenti di produzione sotto un'unica organizzazione.
Per le costruzioni multistrato, il rivestimento esterno in silicone viene applicato in un secondo passaggio su una linea di estrusione di guaine per fili e cavi, che è dimensionata per diametri di fascio maggiori e mantiene lo stesso profilo di temperatura attraverso il canale di polimerizzazione. La stessa organizzazione fornisce anche macchine trefolatrici e nastratrici, pertanto è possibile pianificare e supportare da un'unica fonte un programma completo di produzione di cavi in silicone (cordatura dei conduttori, isolamento in silicone e guaina in silicone).
Domande frequenti
Cos'è una macchina per la produzione di cavi in gomma siliconica?
Si tratta di una linea di estrusione composta da un estrusore ad alimentazione fredda, una matrice a croce, un canale di vulcanizzazione ad aria calda, una vasca di raffreddamento e un raccoglitore, costruita per produrre conduttori isolati in gomma siliconica o cavi rivestiti in silicone.
C'è differenza tra gomma siliconica e gomma siliconica?
I due termini si riferiscono alla stessa famiglia di materiali. La gomma siliconica è la descrizione chimica degli elastomeri polisilossani; la gomma siliconica è un'abbreviazione comune del settore utilizzata nelle ricerche automatiche e nei nomi dei prodotti.
Una linea di estrusione di PVC può lavorare la gomma siliconica?
Di solito no. Il silicone è un materiale termoindurente che deve essere vulcanizzato dopo l'estrusione, quindi la linea necessita di una sezione di polimerizzazione ad aria calda o vapore. Anche la geometria della vite di un estrusore per PVC differisce da quella della vite in gomma ad alimentazione fredda necessaria per il silicone.
Perché una linea in gomma siliconica necessita di un lungo canale di polimerizzazione?
Perché la vulcanizzazione richiede calore e tempo di residenza per reticolare il polimero. La lunghezza di polimerizzazione imposta la velocità massima della linea per un dato spessore di parete; accorciandolo si riduce semplicemente la produzione.
Quale velocità in uscita può raggiungere una linea di cavi in silicone?
I tipici fili in silicone di piccole dimensioni vengono prodotti a una velocità compresa tra 20 e 80 m/min a seconda delle dimensioni del conduttore, dello spessore della parete e della lunghezza della sezione di polimerizzazione. Le costruzioni pesanti funzionano più lentamente perché il calore deve penetrare in una parete di gomma più spessa.
Come scelgo tra isolamento in silicone e PTFE?
Confrontare la temperatura continua, la flessibilità e l'ambiente. Il silicone copre la maggior parte delle esigenze di cavi flessibili e ad alta temperatura a un costo del materiale inferiore rispetto al PTFE, mentre il PTFE viene scelto laddove sono obbligatori valori di temperatura estremi superiori a 200°C.